

ईंट उत्पादन लाइनों के लिए सिस्टम कपलिंग और प्रक्रिया चयन: एकल मशीन मिलान से लेकर उत्पादन लाइन दक्षता को अधिकतम करने तक
ठोस अपशिष्ट संसाधनों के उपयोग और पूर्वनिर्मित भवन घटकों के एकीकरण से प्रेरित होकर, ईंट उत्पादन लाइनें जटिल प्रणालियों में विकसित हो गई हैं जो यांत्रिक गतिकी, सामग्री की लय विज्ञान और औद्योगिक स्वचालन को एकीकृत करती हैं। उत्पादन लाइन का विन्यास केवल उपकरणों को ढेर करने का मामला नहीं है, बल्कि सामग्री की विशेषताओं, मोल्डिंग चक्र और लॉजिस्टिक्स की लय पर आधारित एक गतिशील संतुलन डिजाइन है। यह लेख, एक इंजीनियर के दृष्टिकोण से, मिश्रण, बैचिंग, स्थानांतरण और पैकेजिंग चरणों के लिए चयन के अंतर्निहित तर्क को विस्तार से समझाता है।
I. मिश्रण अनुभाग: आयतन मिलान और मिश्रण प्रणाली की स्थापना
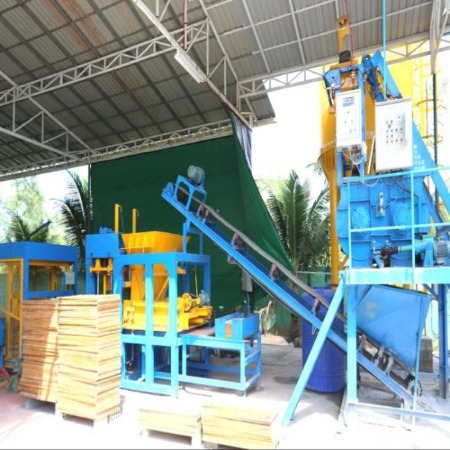
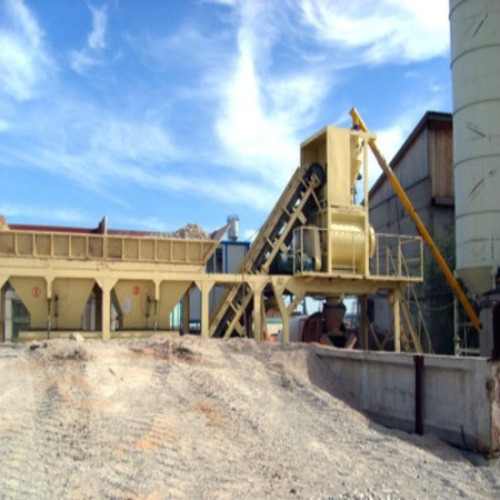
मिक्सर के चयन में मुख्य विरोधाभास एक मोल्डिंग चक्र में बैच आउटपुट और मुख्य इकाई की सामग्री खपत के बीच समय के तालमेल में निहित है। एक आम गलत धारणा मिक्सर मॉडल को सीधे आउटपुट से जोड़ना है, जिससे मिश्रण के समरूपीकरण समय की कठोर बाधा को अनदेखा किया जाता है।
प्लेनेटरी या ट्विन-शाफ़्ट फ़ोर्सड मिक्सिंग का उपयोग करने वाली उत्पादन लाइनों के लिए, मिक्सर की पूर्ण आयतन उपयोग दर आदर्श रूप से 60%-70% पर नियंत्रित की जानी चाहिए। यदि मुख्य मिक्सर को प्रति बैच 0.8 m³ सघन कंक्रीट की आवश्यकता होती है, तो मिक्सर का डिस्चार्ज आयतन 1.0-1.25 m³ (जैसे, JS1000 या JS1250 ग्रेड) चुना जाना चाहिए। यह अतिरिक्त आयतन "भंडार बढ़ाने" के लिए नहीं है, बल्कि तरल अवस्था के मिश्रणों (जैसे जल-अपचायक और रंगद्रव्य) के तात्कालिक फैलाव के लिए पर्याप्त कतरन स्थान प्रदान करने के लिए है, जिससे मिक्सिंग टैंक के अधिक भरने के कारण "शाफ़्ट जाम" या असमान मिश्रण को रोका जा सके।
मिश्रण प्रक्रिया में एक गहन विचारणीय बिंदु निहित है। उत्पादन करते समय पारगम्य कंक्रीट ईंटेंइसके लिए मिश्रण समय को सामान्य ब्लॉकों की तुलना में 1.5 गुना बढ़ाना होगा। इसका अर्थ यह है कि भले ही मिक्सर का आयतन पर्याप्त हो, प्रति इकाई समय में इसके चक्रों की संख्या कम हो जाएगी। इसलिए, लक्षित उत्पाद के अनुसार संरचना को समायोजित किया जाना चाहिए और मिक्सर के नीचे एक मध्यवर्ती भंडारण हॉपर (बफर) जोड़ा जाना चाहिए। इसका आयतन इतना होना चाहिए कि मुख्य मिक्सर मोल्डिंग के 3-5 बैचों के लिए उपयोग की जाने वाली सामग्री उसमें समाहित हो जाए, जिससे मिश्रण चक्र को मोल्डिंग चक्र से अलग किया जा सके और दोनों के बीच कोई हस्तक्षेप न हो।
II. बैचिंग अनुभाग: स्थिर सटीकता और गतिशील प्रवाह के बीच का खेल
बैचिंग मशीन उत्पादन लाइन की "प्रतिरक्षा प्रणाली" है। औद्योगिक व्यवहार में, सामग्री के वजन में त्रुटियों के कारण शक्ति में होने वाली भिन्नता का बढ़ा हुआ गुणांक लागत हानि का सबसे बड़ा कारण है।
एक स्वचालित बैचिंग मशीन क्या यह आवश्यक है? उत्तर है हाँ, लेकिन संचयी वजन और स्वतंत्र वजन विधियों के बीच अंतर करना महत्वपूर्ण है। साधारण फिलर ब्लॉक बनाने के लिए, "संचयी एग्रीगेट वजन + अलग सीमेंट वजन" का उपयोग करने वाली तीन-बिन बैचिंग मशीन राष्ट्रीय मानकों को पूरा करने के लिए पर्याप्त है। हालांकि, रंगीन पेविंग ईंटों या पारगम्य ईंटों के लिए, प्रत्येक सामग्री के स्वतंत्र वजन की आवश्यकता होती है क्योंकि मिलाए गए पिगमेंट और सुदृढ़ीकरण एजेंटों की मात्रा अक्सर प्रति हजार भागों में मापी जाती है, और संचयी वजन शुद्ध वजन में ऐसे सूक्ष्म परिवर्तनों का पता नहीं लगा सकता है।
यह ध्यान देने योग्य है कि बैचिंग मशीन का चयन करते समय फीडिंग तंत्र की अनुकूलता पर विशेष ध्यान देना चाहिए। उच्च नमी वाले पत्थर के चिप्स या निर्माण अपशिष्ट से प्राप्त पुनर्चक्रित महीन पाउडर के लिए, फीड इनलेट पर आर्चिंग या सामग्री के जमाव को रोकने के लिए पारंपरिक विद्युत चुम्बकीय कंपन फीडर के बजाय परिवर्तनीय आवृत्ति गति-नियंत्रित बेल्ट फीडर का उपयोग किया जाना चाहिए। इसके साथ ही, बैचिंग मशीन और मिक्सर के बीच एक ट्रांजिशन हॉपर के साथ एक बफर वेइगर लगाया जाता है, जिससे फीड की मात्रा का द्वितीयक सत्यापन संभव हो पाता है। उच्च स्तरीय उत्पादन लाइनों में यह एक महत्वपूर्ण रिडंडेंसी डिज़ाइन विशेषता है, जो तैयार उत्पाद की मजबूती के मानक विचलन को ±1.5MPa के भीतर नियंत्रित रखने में सहायक होती है।
III. ईंट प्राप्ति लाइन और सुखाने की प्रक्रिया: यह केवल मैनुअल श्रम का प्रतिस्थापन नहीं है
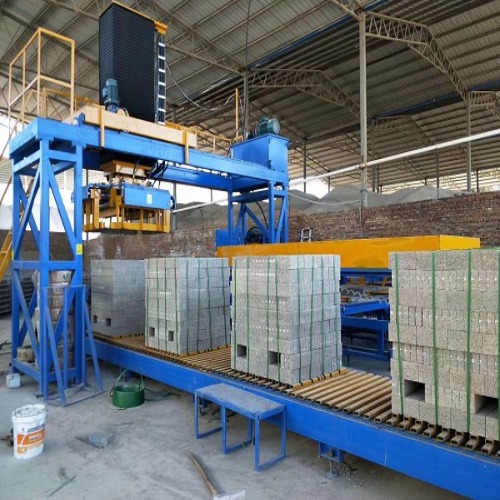
ईंटों को स्वचालित रूप से प्राप्त करने वाली लाइन (जिसमें उठाने वाली मशीनें, नीचे करने वाली मशीनें और चेन कन्वेयर शामिल हैं) को स्थापित करना है या नहीं, यह केवल श्रम लागत की गणना पर आधारित नहीं होना चाहिए, बल्कि ईंटों को सुखाने की मूलभूत प्रक्रिया पर आधारित होना चाहिए।
बिना पकी ईंटों की मजबूती स्थिर और भाप से सुखाने पर निर्भर करती है। मैन्युअल स्टैकिंग का लाभ इसकी "लचीलेपन" में निहित है—संचालक ईंटों में नमी की मात्रा में बदलाव के अनुसार स्टैकिंग परतों की संख्या और वेंटिलेशन अंतराल को लचीले ढंग से समायोजित कर सकते हैं। यदि स्वचालित ईंट प्राप्ति लाइन की कठोर प्रक्रिया के साथ सुखाने की भट्टी की समय-निर्धारण प्रणाली नहीं है, तो ईंटों को समय से पहले बहुत अधिक ऊँचाई तक ढेर करने से आंतरिक जलयोजन ऊष्मा का उत्सर्जन अवरुद्ध हो जाएगा, जिससे सतह ढीली या फटी हुई हो सकती है।
इसलिए, एक तर्कसंगत विन्यास रणनीति यह है: उत्पाद श्रेणियों में अंतर करना। 190 मिमी से अधिक मोटाई वाले भार वहन करने वाले ब्लॉकों के लिए, जिनकी संरचनात्मक मजबूती कई ढेरों को सहारा देने के लिए पर्याप्त है, स्वचालित ईंट संग्रहण लाइन को इस प्रकार स्थापित किया जाना चाहिए जिससे मैन्युअल श्रम कम हो। 90 मिमी से कम मोटाई वाली पतली दीवारों वाली ईंटों या सजावटी ईंटों के लिए, मैन्युअल ईंट संग्रहण स्टेशनों को बनाए रखना या कम परत वाली, उच्च आवृत्ति वाली अर्ध-स्वचालित स्टैकिंग प्रणाली को अपनाना उचित है। यदि प्रक्रिया डिजाइन में द्वितीयक फायरिंग (यानी, ऑटोक्लेविंग) शामिल है, तो स्वचालित ईंट संग्रहण लाइन आवश्यक है, क्योंकि ऑटोक्लेव की लोडिंग दक्षता पूरी तरह से ईंटों के ढेर की ज्यामितीय नियमितता पर निर्भर करती है, जिसे मैन्युअल रूप से प्राप्त करना मुश्किल है।
IV. पैकेजिंग अनुभाग: सुरक्षात्मक पैकेजिंग से लेकर लॉजिस्टिक्स कैरियर अपग्रेड तक
ईंटों को बांधने वाली मशीनों का चयन अब "किनारों और कोनों को नुकसान से बचाने" से हटकर "बल्क लॉजिस्टिक्स के अनुकूल होने" की ओर बढ़ रहा है। हालांकि पारंपरिक स्टील स्ट्रैपिंग ईंटों के ढेर को सुरक्षित रख सकती है, लेकिन बड़ी ईंटों के मामले में, स्टील स्ट्रैप कसने पर आसानी से दरारें पड़ जाती हैं।
वर्तमान इंजीनियरिंग पद्धति में घर्षण वेल्डिंग बेलिंग हेड्स के साथ पीईटी प्लास्टिक स्टील स्ट्रैपिंग का उपयोग किया जाता है। इसके लाभ इस तथ्य में निहित हैं कि प्लास्टिक-लेपित स्टील स्ट्रैपिंग का ऊष्मीय विस्तार और संकुचन गुणांक कंक्रीट के लगभग बराबर होता है, और ईंटों के किनारों पर काटने का प्रभाव डाले बिना पैकिंग तनाव को डिजिटल रूप से सेट किया जा सकता है (आमतौर पर 200-300N की सीमा में नियंत्रित)।
पैकिंग मशीन के स्वचालन स्तर का निर्धारण ईंट उत्पादन की आवृत्ति के आधार पर किया जाना चाहिए। यदि उत्पादन लाइन की प्रति घंटा उत्पादन दर 800 मानक ईंटों से कम है, तो परिचालन दक्षता के लिहाज से मैन्युअल स्ट्रैपिंग के साथ एक मोबाइल न्यूमेटिक पैकिंग मशीन पर्याप्त है। यदि उत्पादन 1200 ईंटें प्रति घंटा से अधिक है, तो एक पूर्णतः स्वचालित तीर-प्रकार की पैकिंग लाइन स्थापित करना आवश्यक है, और परतों के बीच ईंटों के जोड़ को अलग-अलग करने के लिए पैकिंग स्टेशन से पहले एक ईंट छँटाई मशीन भी लगानी होगी। इससे "पैलेट-मुक्त पैकिंग" संभव हो सकेगी—अर्थात्, पैक की गई ईंटों के ढेर को स्वतंत्र लॉजिस्टिक्स इकाइयों के रूप में सीधे ट्रकों पर लादा जा सकेगा, जिससे लकड़ी के पैलेट की लागत की बचत होगी और प्रति 10,000 ईंटों पर उपभोग्य सामग्रियों की लागत में लगभग 150 युआन की बचत हो सकती है।
V. सिस्टम कपलिंग: उपेक्षित केंद्रीय स्नेहन और धूल हटाने की प्रक्रिया में नकारात्मक दबाव
उत्पादन लाइन विन्यास की अंतिम कसौटी दीर्घकालिक निरंतर संचालन की विश्वसनीयता में निहित है। मिक्सर शाफ्ट एंड सील को ग्रीस की आपूर्ति, मोल्डिंग मशीन वाइब्रेटरी बॉक्स का जबरन शीतलन और प्रत्येक स्थानांतरण नोड पर धूल नियंत्रण - इन तीन घटकों के लिए सहायक विन्यासों को प्रारंभिक निवेश सूची में शामिल किया जाना चाहिए।
एक केंद्रीकृत ग्रीस लुब्रिकेशन सिस्टम की अनुशंसा की जाती है, जो पाइपलाइनों के माध्यम से सभी लुब्रिकेशन बिंदुओं को समानांतर रूप से जोड़ता है। एक केंद्रीय पंप स्टेशन नियमित अंतराल पर और मापी गई मात्रा में ग्रीस की आपूर्ति करेगा ताकि मैन्युअल रूप से लुब्रिकेशन करना भूलने की समस्या से बचा जा सके, जिससे स्लरी का प्रवेश और शाफ्ट के सिरे का घिसना संभव हो सकता है। धूल हटाने के लिए, बैचिंग मशीन के डिस्चार्ज पोर्ट और मिक्सर के फीड पोर्ट पर स्वतंत्र डस्ट कलेक्शन हुड लगाए जाने चाहिए, जो पल्स जेट डस्ट कलेक्टरों से जुड़े हों। डस्ट रिमूवल सिस्टम के लिए एयरफ्लो की गणना संलग्न हुड के भीतर मामूली नकारात्मक दबाव (-50Pa से -80Pa) बनाए रखने पर आधारित होनी चाहिए, न कि केवल अधिक एयरफ्लो प्राप्त करने पर। अत्यधिक नकारात्मक दबाव सीधे महीन सीमेंट पाउडर को खींच लेगा, जिससे मिश्रण के अनुपात में बदलाव आएगा, एक ऐसा बिंदु जिसे व्यवहार में अक्सर अनदेखा किया जाता है।
निष्कर्ष: विन्यास का सार प्रक्रिया समय का पुनर्वितरण है।
जब किसी की जांच की जा रही हो ईंट बनाने की उत्पादन लाइनहमें न केवल इस्पात संरचना पर ध्यान देना चाहिए, बल्कि सामग्री के रहने के समय के वितरण पर भी ध्यान देना चाहिए। सामग्री के मिश्रण की सटीकता समय निवेश की प्रभावशीलता निर्धारित करती है; मिश्रण की मात्रा समय उपयोग की संतृप्ति निर्धारित करती है; ईंट संग्रह विधि समय खपत की तर्कसंगतता निर्धारित करती है; और पैकेजिंग का स्वरूप रसद में समय मूल्य की निरंतरता निर्धारित करता है।
इष्टतम कॉन्फ़िगरेशन का अर्थ सभी मापदंडों को अधिकतम करना नहीं है, बल्कि यह सुनिश्चित करना है कि प्रत्येक चरण की प्रसंस्करण दर और बफर क्षमता एक ज्यामितीय अनुक्रम का निर्माण करें। यह अनुशंसा की जाती है कि ग्राहक उपकरण चयन चरण के दौरान डिज़ाइनर से टैक्ट टाइम आरेख का अनुरोध करें, जो पाउडर इनपुट से लेकर तैयार उत्पाद शिपमेंट तक प्रत्येक ईंट के लिए विलंब बिंदुओं को दर्शाता है। वह चरण जो सबसे अधिक समय लेता है, वह मुख्य क्षेत्र है जहाँ आपको संसाधनों का निवेश करने की आवश्यकता है। यही उत्पादन लाइन नियोजन का मूल तर्क है—उपकरणों की "मात्रा" का उपयोग करके प्रक्रिया के "अनुक्रम" को विघटित करना, और फिर सिस्टम के "संतुलन" का उपयोग करके उसे साकार करना। मुनाफे की "स्थिरता"।