

पूर्वनिर्मित भवन अनुकूलन: उच्च परिशुद्धता खोखली ईंट उत्पादन के लिए ईंट मशीन पैरामीटर नियंत्रण तकनीकें
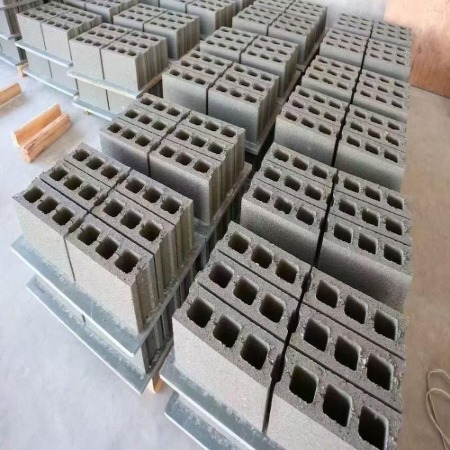
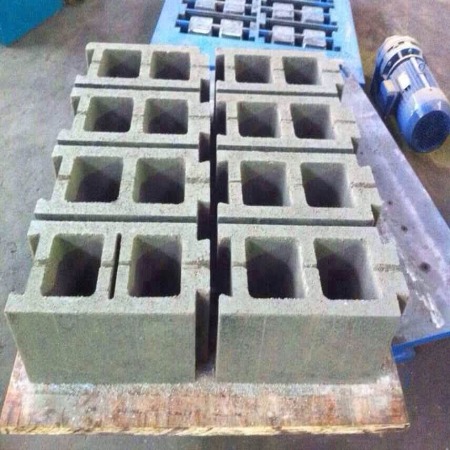
पूर्वनिर्मित भवनों के तीव्र विकास के साथ, दीवार घटकों के लिए परिशुद्धता की आवश्यकता पारंपरिक निर्माण में सेंटीमीटर स्तर से बढ़कर मिलीमीटर स्तर तक पहुँच गई है। पूर्वनिर्मित दीवारों की मुख्य सामग्री के रूप में, ईंट मशीनों के निर्माण प्रक्रिया के दौरान पैरामीटर नियंत्रण अत्यंत महत्वपूर्ण हो जाता है। उच्च परिशुद्धता वाली खोखली ईंटें यह सीधे तौर पर घटक की गुणवत्ता और संयोजन दक्षता को निर्धारित करता है। परिष्कृत पैरामीटर प्रबंधन के माध्यम से खोखली ईंटों का उच्च-सटीक उत्पादन कैसे प्राप्त किया जाए, यह उद्योग के परिवर्तन और उन्नयन के लिए एक महत्वपूर्ण मुद्दा बन गया है।
I. कच्चे माल की तैयारी के चरण में पैरामीटर फीडफॉरवर्ड नियंत्रण
उच्च परिशुद्धता वाली खोखली ईंटों का उत्पादन कच्चे माल के मानकीकृत प्रसंस्करण से शुरू होता है। नियंत्रण ईंट मशीन मापदंडों को केवल निर्माण चरण तक सीमित नहीं रखना चाहिए, बल्कि कच्चे माल की तैयारी के चरण तक भी विस्तारित करना चाहिए। सबसे पहले, क्रशिंग प्रक्रिया में हैमर क्रशर की गति को 980-1050 r/min के बीच नियंत्रित किया जाना चाहिए ताकि शेल या कोयले के कणों का आकार ≤1.5mm हो, जो बाद में समरूपता के लिए आवश्यक शर्त है। दूसरे, एजिंग चैंबर में सामग्री वितरण मापदंड महत्वपूर्ण हैं। हेरिंगबोन स्टैकिंग विधि का उपयोग करते समय, प्रत्येक परत की मोटाई ≤300mm होनी चाहिए, नमी की मात्रा 12%-14% की सीमा में नियंत्रित होनी चाहिए, और कच्चे माल की पूर्ण समरूपता सुनिश्चित करने के लिए एजिंग का समय 72 घंटे से कम नहीं होना चाहिए। अंत में, रोलर मिल के बारीक क्रशिंग चरण में, रोलर गैप को 1.0-1.2mm पर सटीक रूप से समायोजित किया जाना चाहिए। इस स्तर पर, कच्चे माल का महीनता मापांक 1.8-2.0 के बीच स्थिर किया जा सकता है, जिससे मोल्डिंग प्रक्रिया के लिए उचित ग्रेडेशन वाला एक सामग्री आधार प्राप्त होता है।
II. मोल्डिंग प्रक्रिया में मुख्य मापदंडों का समन्वित नियंत्रण
खोखली ईंटों की सटीकता को नियंत्रित करने के लिए मोल्डिंग मुख्य प्रक्रिया है, जिसमें एक्सट्रूज़न दबाव, वैक्यूम डिग्री, एक्सट्रूज़न गति और डाई तापमान जैसे कई मापदंडों का समन्वित अनुकूलन शामिल है। कच्चे माल के प्लास्टिसिटी इंडेक्स के अनुसार एक्सट्रूज़न दबाव सेटिंग को गतिशील रूप से समायोजित करने की आवश्यकता होती है। जब प्लास्टिसिटी इंडेक्स 13-17 के बीच होता है, तो मुख्य एक्सट्रूज़न दबाव 2.8-3.2MPa के बीच नियंत्रित किया जाना चाहिए, और दबाव में उतार-चढ़ाव ±0.1MPa के भीतर स्थिर होना चाहिए। वैक्यूम डिग्री ईंट के सांचे में आंतरिक दोषों को दूर करने के लिए एक महत्वपूर्ण मापदंड है। ईंट के सांचे के घनत्व एकरूपता विचलन को ≤1.5% सुनिश्चित करने के लिए वैक्यूम चैम्बर की वैक्यूम डिग्री ≥0.092MPa होनी चाहिए। एक्सट्रूज़न गति और डाई तापमान का मिलान आयामी स्थिरता को सीधे प्रभावित करता है। जब एक्सट्रूज़न गति 1.2-1.5 मीटर/मिनट पर सेट की जाती है, तो डाई हीटिंग तापमान को 45-55°F पर बनाए रखना चाहिए, जिसमें तापमान प्रवणता ≤3°F हो। इससे ईंट के सांचे की सिकुड़न दर को 0.4%-0.6% की लक्षित सीमा के भीतर प्रभावी ढंग से नियंत्रित किया जा सकता है। ऑगर की गति और फीड दर का समन्वित नियंत्रण भी महत्वपूर्ण है; असमान फीडिंग के कारण होने वाले घनत्व स्तरीकरण से बचने के लिए इन दोनों के बीच विचलन को ±2% के भीतर नियंत्रित किया जाना चाहिए।
III. सुखाने और पकाने की प्रक्रिया में परिशुद्धता रखरखाव रणनीतियाँ
ईंट के सांचों को सुखाने और पकाने की प्रक्रिया के दौरान अनुचित नियंत्रण से आकार देने के चरण में प्राप्त सटीकता पूरी तरह से व्यर्थ हो जाएगी। सुखाने की प्रक्रिया में चरणबद्ध ताप वक्र का उपयोग किया जाना चाहिए, जिसमें प्रवेश तापमान 80-100℃ पर नियंत्रित किया जाए और अंतिम तापमान 110-120℃ तक बढ़ाया जाए। सुखाने के दौरान संकुचन दर 0.3% से कम न हो, यह सुनिश्चित करने के लिए परिचालित पंखे की आवृत्ति 35-40Hz पर सेट की जानी चाहिए। पकाने की प्रक्रिया में, पूर्व-तापन, पकाने और ठंडा करने के चरणों में टनल भट्टी के तापमान प्रवणता को सटीक रूप से डिज़ाइन किया जाना आवश्यक है। पूर्व-तापन चरण में ताप दर 1.0-1.5℃/मिनट पर नियंत्रित की जानी चाहिए, पकाने वाले क्षेत्र का तापमान 980-1020℃ पर स्थिर किया जाना चाहिए, जिसमें तापमान अंतर ±10℃ से अधिक न हो, और पकाने के दौरान संकुचन दर 0.2%-0.3% के बीच स्थिर रहे, यह सुनिश्चित करने के लिए होल्डिंग समय 40-50 मिनट होना चाहिए। भट्टी की वाहन की चलने की गति और धकेलने के चक्र का कड़ाई से मिलान किया जाना चाहिए, जिसमें चक्र विचलन ±5 मिनट से अधिक नहीं होना चाहिए, ताकि भट्टी के तापमान क्षेत्र में होने वाले उतार-चढ़ाव से उत्पाद के आयामी स्थिरता पर प्रभाव न पड़े।
IV. बुद्धिमान निगरानी और क्लोज्ड-लूप अनुकूलन
आधुनिक ईंट निर्माण प्रणालियाँ इसमें रीयल-टाइम पैरामीटर मॉनिटरिंग और क्लोज्ड-लूप कंट्रोल की क्षमता है। एक्सट्रूज़न प्रेशर, मटेरियल मॉइस्चर कंटेंट और मोल्डिंग टेम्परेचर जैसे प्रमुख पैरामीटर ऑनलाइन सेंसर द्वारा एकत्र किए जाते हैं। इन पैरामीटरों को स्वचालित रूप से ठीक करने के लिए PID कंट्रोल एल्गोरिदम का उपयोग किया जाता है, जिससे आयामी विचलन ±0.5 मिमी के भीतर नियंत्रित होता है। डाई की घिसावट की स्थिति का नियमित रूप से निरीक्षण करना और 0.3 मिमी से अधिक घिसावट होने पर डाई की तुरंत मरम्मत या प्रतिस्थापन करना दीर्घकालिक सटीकता बनाए रखने के लिए आवश्यक है। प्रत्येक प्रकार की खोखली ईंट के लिए एक "पैरामीटर फ़ाइल" स्थापित करने की अनुशंसा की जाती है, जिसमें प्रत्येक बैच के लिए इष्टतम पैरामीटर संयोजन संग्रहीत किया जाता है ताकि बाद के उत्पादन के दौरान इसका सीधा संदर्भ लिया जा सके और मैन्युअल मशीन समायोजन के कारण होने वाले परिशुद्धता उतार-चढ़ाव को कम किया जा सके।
संक्षेप में, उच्च परिशुद्धता वाली खोखली ईंटों का उत्पादन एक व्यवस्थित परियोजना है जिसके लिए कच्चे माल, सांचे में ढालने, सुखाने से लेकर पकाने तक की पूरी प्रक्रिया में सटीक मापदंड नियंत्रण और बुद्धिमान निगरानी के माध्यम से पूर्णतः अनुकूलन की आवश्यकता होती है। केवल इसी तरह से दीवार घटकों के लिए पूर्वनिर्मित भवनों की उच्च परिशुद्धता आवश्यकताओं को पूरा किया जा सकता है, जिससे उद्योग का "अनुभव-आधारित उत्पादन" से "डेटा-संचालित" बुद्धिमान विनिर्माण की ओर परिवर्तन हो रहा है।